
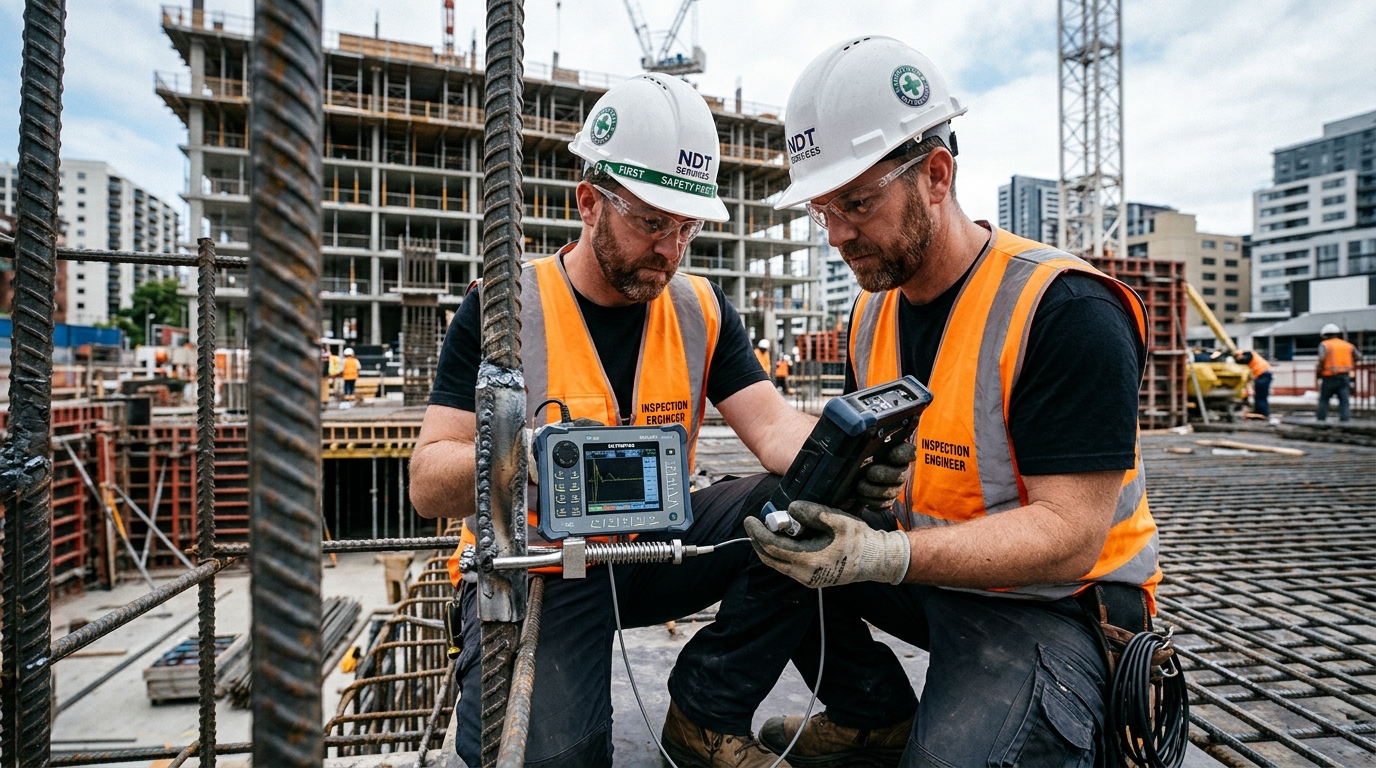
Сварные соединения стержневой арматуры в монолитных железобетонных каркасах и монтажные стыки стальных конструкций относятся к элементам первой категории ответственности. Дефект в сварном шве — непровар корня, шлаковое включение, газовая пора или горячая трещина — снижает статическую и усталостную прочность узла до 40–70% от проектной. При этом визуально узел может выглядеть монолитным.
Согласно требованиям СП 70.13330.2012, СП 63.13330.2018 и ГОСТ 14098-2014, приёмка сварных соединений на строительной площадке требует многоступенчатого контроля аккредитованной лабораторией неразрушающего контроля (ЛНК). В этой статье детально разобран пошаговый регламент: от визуально-измерительного контроля (ВИК) до ультразвуковой дефектоскопии (УЗК), особенности настройки приборов и правила оформления исполнительной документации для органов строительного надзора (ГАСН).
1. Нормативная база и категории ответственности швов
Контроль сварных соединений на объектах капитального строительства регламентируется иерархией нормативно-технических документов:
- СП 70.13330.2012 «Несущие и ограждающие конструкции» (раздел 4 «Монтаж стальных конструкций», раздел 5 «Монолитные бетонные и железобетонные конструкции») — устанавливает объемы и обязательность контроля.
- ГОСТ 14098-2014 — регламентирует типы, конструкции и размеры сварных соединений арматуры и закладных изделий.
- ГОСТ 23858-2019 (и ГОСТ 23858-81) — определяет ультразвуковые и радиографические методы контроля сварных стыковых и тавровых соединений арматуры.
- ГОСТ Р 55724-2013 — базовый стандарт ультразвуковой дефектоскопии сварных соединений металлопроката и металлоконструкций.
- РД 03-606-03 — инструкция по визуальному и измерительному контролю.
Нормируемый объем контроля сварных соединений
В зависимости от назначения и напряженного состояния конструкции СП 70.13330 устанавливает дифференцированный процент выборочного контроля:
| Категория шва / Тип конструкции | Требуемый метод контроля | Нормируемый объем контроля | Браковочный критерий |
|---|---|---|---|
| Монтажные стыки колонн и растянутых поясов ферм | ВИК + УЗК (ГОСТ Р 55724) | 100% длины швов | Трещины, непровары и несплавления недопустимы; одиночные поры строго ограничены эквивалентной площадью |
| Стыковые сварные соединения стержневой арматуры (С14–С23 по ГОСТ 14098) | ВИК + УЗК (ГОСТ 23858) | Не менее 10–15% партии (не менее 5 стыков в смене) | Ослабление амплитуды донного сигнала ΔA ≥ 6–8 дБ бракует соединение |
| Сварные соединения балок перекрытий и связевых ферм | ВИК + УЗК | Не менее 5% швов | Превышение браковочного уровня чувствительности |
| Второстепенные конструкции (фахверки, площадки) | ВИК (РД 03-606-03) | 100% визуально | Допустимы поверхностные дефекты в пределах допусков проекта |
Если при выборочном контроле партии сварных стыков арматуры (например, 10% выборка) обнаруживается хотя бы один брак, объем контроля удваивается. При повторном обнаружении брака — вся партия бракуется и подлежит 100% инструментальному обследованию либо демонтажу/усилению.
2. Этап 1: Визуально-измерительный контроль (ВИК)
Любой неразрушающий контроль начинается с ВИК. Акустические методы не применяются до тех пор, пока шов не принят по геометрическим параметрам.
Подготовка поверхности
Шов и околошовная зона шириной не менее 20 мм (для арматуры) и не менее 50–100 мм (для листовых конструкций) зачищаются от шлака, брызг металла, ржавчины и окалины до металлического блеска металлической щеткой или шлифмашиной.
Инструментальный контроль геометрии
Специалист ЛНК выполняет замеры с помощью специализированного мерительного инструмента:
- Универсальный шаблон сварщика (УШС-3) — контроль высоты усиления шва, ширины шва, глубины подрезов.
- Штангенциркуль ШЦ-I/ШЦ-II — замер величины несоосности стыкуемых арматурных стержней (не более 0,1·d, но не более 3 мм).
- Лупа с измерительной шкалой (4–7-кратная) — осмотр на предмет микротрещин, кратеров и выходящих пор.
Недопустимые дефекты при ВИК:
- Любые продольные и поперечные трещины в шве и околошовной зоне.
- Непровары в корне и по кромкам разделки.
- Наплывы и подрезы глубиной более 0,5 мм (или более 5% толщины свариваемого металла).
- Свищи, незаваренные кратеры и цепочки поверхностных пор.
3. Этап 2: Ультразвуковой контроль стыков арматуры дефектоскопом АРМС-МГ4
Сварка стержневой арматуры классов А400, А500С диаметром 16–40 мм в монолитном строительстве выполняется ванным, ванно-шовным или дуговым способом на остающихся стальных скобах-накладках (типы С14-Мп, С15-Рс, С19-Рм по ГОСТ 14098). Обычные универсальные дефектоскопы с наклонными призматическими датчиками для таких узлов малоэффективны из-за круглой формы стержня и сложной геометрии накладки.
В соответствии с ГОСТ 23858 и СТО 02495307-002-2008 для контроля стыковых соединений стержневой арматуры применяется специализированное акустическое оборудование:
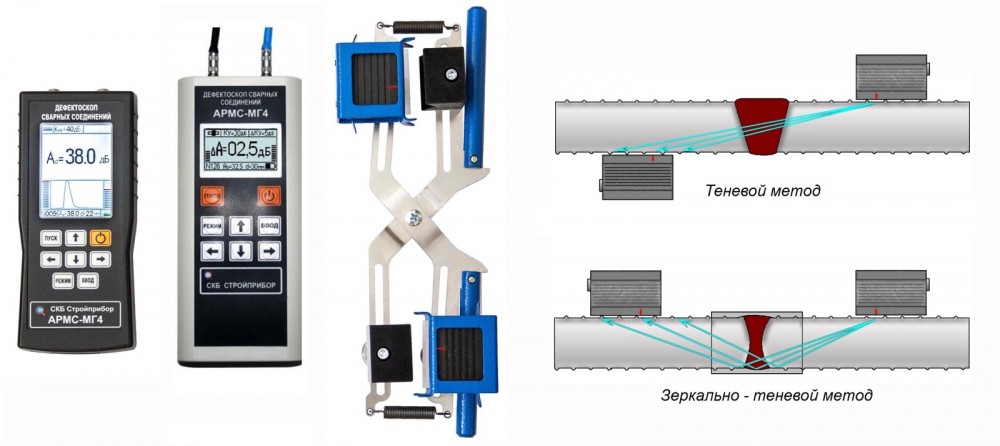
Для оперативного неразрушающего контроля монтажных стыков арматуры диаметром от 16 до 40 мм на строительной площадке специализированные испытательные лаборатории применяют ультразвуковой дефектоскоп сварных соединений арматуры АРМС-МГ4 производства СКБ «Стройприбор». Прибор внесен в Государственный реестр средств измерений РФ, оснащен механическими приспособлениями «Клещи» и «Скоба» для прецизионной центровки пьезоэлектрических преобразователей на стержне и формирует А-скан развертку сигнала непосредственно в полевых условиях.
Физика контроля: теневой и зеркально-теневой методы
В зависимости от доступа к узлу дефектоскопия стыка арматуры прибором АРМС-МГ4 реализуется по двум акустическим схемам:
- Теневой метод:
- Излучающий и приемный преобразователи устанавливаются соосно по обе стороны от сварного шва.
- Ультразвуковой импульс проходит сквозь тело сварного шва.
- Если в шве есть внутренний дефект (непровар, пора, шлак), волна огибает или отражается от него, создавая акустическую тень.
- О наличии дефекта судят по падению амплитуды прошедшего сигнала: чем больше площадь дефекта, тем ниже амплитуда.
- Зеркально-теневой метод:
- Преобразователи монтируются на стержне с обеспечением отражения акустического луча от противоположной грани или донной границы.
- Преимущество метода: надежное выявление дефектов в наиболее критичной зоне — корне шва и околошовной границе сплавления со скобой-накладкой при одностороннем доступе.
4. Пошаговая методика настройки и проведения испытания
Шаг 1. Калибровка прибора по контрольному образцу
Перед выходом на захватку дефектоскоп АРМС-МГ4 калибруется на эталонном образце стержневой арматуры соответствующего диаметра (из комплекта прибора). Оператор выставляет опорный уровень амплитуды донного импульса и временную развертку (развертку А-скана).
Шаг 2. Нанесение контактной смазки
Поверхность арматурного стержня в месте установки призм смазывается контактной средой — солидолом, техническим вазелином или специализированным гелем для УЗК (ГОСТ Р 55724). Наличие воздушного зазора полностью блокирует ввод ультразвука в металл.
Шаг 3. Фиксация устройства «Клещи» или «Скоба»
Механическое приспособление закрепляется на стержне так, чтобы сварной валик находился строго симметрично между датчиками. Сменные протекторы радиусом R = 12, 18, 22 мм обеспечивают плотное акустическое прилегание к ребристому профилю арматуры соответствующего номера (№ 16–40).
Шаг 4. Сканирование и фиксация ослабления сигнала
Оператор выполняет покачивание датчиков в пределах допустимого зазора и фиксирует показания:
- Разность амплитуд между эталонным сигналом и сигналом в контролируемом шве (ΔA в дБ).
- Если амплитуда снижается сверх порогового значения (установленного ГОСТ 23858), фиксируется внутренний брак.
5. Браковочные критерии и классификация внутренних дефектов
При ультразвуковом контроле по ГОСТ 23858 качество сварного стыка оценивается по совокупности параметров:
| Тип дефекта | Физическое проявление на экране УЗ-дефектоскопа | Допустимость по нормам | Последствия при эксплуатации |
|---|---|---|---|
| Непровар в корне шва | Резкое катастрофическое падение амплитуды донного импульса (ΔA > 10–12 дБ) | Категорически недопустим | Концентратор напряжений, риск хрупкого разрушения каркаса при изгибе |
| Одиночная газовая пора | Локальное кратковременное снижение сигнала (ΔA ≤ 4–6 дБ) | Допустимо не более 1–2 пор эквивалентным диаметром до 2 мм на стык | Незначительное снижение сечения |
| Шлаковые включения по кромке | Ступенчатое ослабление волны с появлением вторичного эхо-импульса | Бракуется, если суммарная протяженность превышает 10% периметра | Развитие усталостных трещин при динамических нагрузках |
| Горячая или холодная трещина | Резкий пик эхо-сигнала в зоне шва с полным исчезновением донного сигнала | Категорически недопустима | Немедленная вырезка бракованного узла |
6. Требования к оформлению заключения ЛНК для ГАСН
По результатам инструментального контроля составляется Акт и Заключение по неразрушающему контролю сварных соединений. При сдаче исполнительной документации в органы государственного строительного надзора (ГАСН) заключение признается легитимным только при соблюдении следующих требований:
- Аттестация лаборатории: Указание номера свидетельства об аттестации ЛНК в Единой системе оценки соответствия в области промышленной, экологической безопасности (СДА-15/СДА-24).
- Квалификация персонала: ФИО оператора-дефектоскописта с указанием квалификационного удостоверения не ниже II уровня по УЗК и ВИК.
- Поверка оборудования: В заключении фиксируется тип прибора (АРМС-МГ4), заводской номер и номер записи о поверке в Федеральном информационном фонде по обеспечению единства измерений (ФГИС «АРШИН»).
- Схема расположения стыков: Прилагается исполнительная схема армирования с точной привязкой проконтролированных сварных стыков к осям и отметкам здания.
Чек-лист для инженера строительного контроля при приемке сварки:
- ☐ Все сварные швы приняты по журналу сварочных работ и имеют клейма сварщиков.
- ☐ Выполнен 100% ВИК: отсутствуют подрезы, наплывы, поры и трещины, несоосность стержней не превышает норматив.
- ☐ Поверхность стыков зачищена до чистого металла без следов ржавчины и шлака.
- ☐ ЛНК имеет действующую область аттестации на метод УЗК и металлоконструкции/арматуру.
- ☐ Дефектоскоп поверен и внесен во ФГИС «АРШИН».
- ☐ Объем выборки составляет не менее установленного проектом и СП 70 (не менее 10–15% партии).
- ☐ Оформлены двухсторонние акты неразрушающего контроля с подписями дефектоскописта, представителя генподрядчика и инспектора строительного контроля Заказчика.


