
Техническое обследование строительных металлоконструкций — критически важная процедура при оценке безопасности производственных цехов, складских логистических комплексов, торговых центров и спортивных сооружений. В отличие от массивных железобетонных элементов, стальные фермы, подкрановые балки, прогоны и колонны обладают высокой гибкостью и тонкостенностью, поэтому даже локальный коррозионный износ полки на 1,5–2 мм или искривление раскоса фермы на 15–20 мм способны вызвать внезапную потерю общей устойчивости каркаса без видимых предупреждающих пластических деформаций.
В соответствии с регламентами ГОСТ 31937-2024, СП 16.13330.2017 «Стальные конструкции» и СП 28.13330.2017 «Защита строительных конструкций от коррозии», инструментальное обследование металлических каркасов включает сплошной визуально-измерительный контроль (ВИК), ультразвуковую толщинометрию остаточного сечения проката, дефектоскопию сварных и болтовых узлов, а также выполнение поверочных расчетов несущей способности. В настоящем руководстве подробно рассмотрены приборные методы контроля, атлас типовых дефектов металлоконструкций, формулы пересчета запаса прочности при коррозии и критерии отнесения конструкций к ограниченно-работоспособному или аварийному состоянию.
1. Классификация и физика дефектов металлических конструкций
В процессе длительной эксплуатации на стальные элементы каркаса одновременно воздействуют климатические факторы, технологические агрессивные газы, температурные перепады и циклические вибрационные нагрузки от мостовых кранов. Все эксплуатационные дефекты делятся на четыре базовые группы:
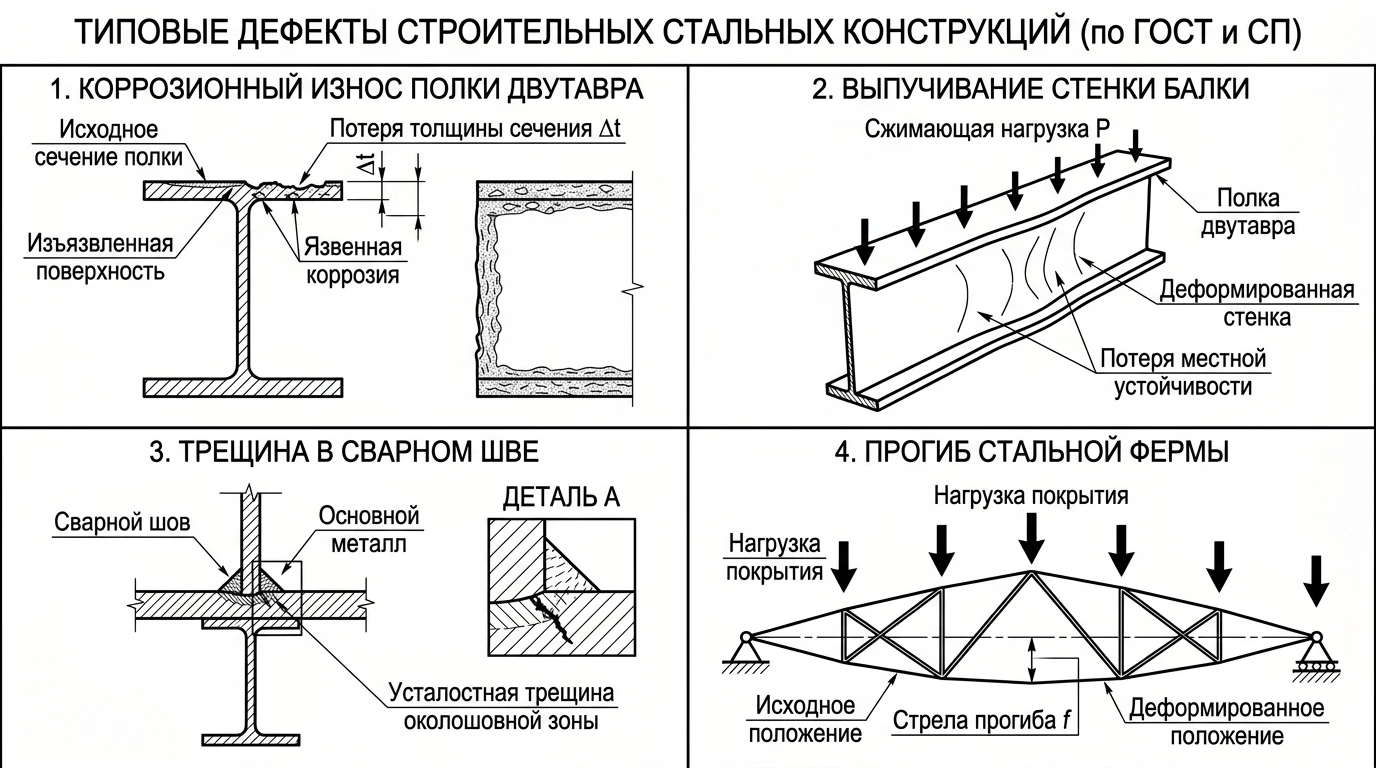
- 1. Коррозионные повреждения (СП 28.13330):
- Сплошная (равномерная) коррозия: равномерное уменьшение толщины проката по всей площади (характерно для открытых эстакад и неотапливаемых складов).
- Язвенная и питтинговая коррозия: локальные глубокие каверны диаметром 2–10 мм и глубиной до 30–50% от толщины полки, являющиеся мощнейшими концентраторами механических напряжений.
- Щелевая коррозия: интенсивное окисление в непроваренных пазухах между спаренными уголками ферм, фасонками и опорными фланцами, куда проникает влага с пылью. Продукты коррозии ржавчины (оксиды железа), увеличиваясь в объеме в 2,5–3 раза, раздвигают и деформируют стальные элементы («эффект клина»).
- 2. Деформации и геометрические искривления (СП 16.13330):
- Потеря общей устойчивости (саблевидность, погибы стержней): искривление сжатых поясов и раскосов стропильных ферм в плоскости и из плоскости конструкции.
- Потеря местной устойчивости (хлопуны, выпучивание): волнообразное коробление тонких вертикальных стенок двутавровых подкрановых балок и колонн под действием сжимающих касательных и нормальных напряжений.
- 3. Дефекты сварных соединений (ГОСТ Р 55724): усталостные трещины, непровары корня шва, подрезы основного металла, шлаковые включения и трещины в околошовной зоне термического влияния (ОЗТ).
- 4. Дефекты болтовых и заклепочных узлов: срез болтов, смятие кромок отверстий, отсутствие проектных шайб, коррозия резьбы и ослабление контролируемого момента затяжки высокопрочных болтов во фрикционных стыках.
2. Инструментальный контроль и приборный парк
Для объективной инструментальной оценки повреждений экспертная группа применяет специализированный комплекс неразрушающего контроля:
| Контролируемый параметр | Метод контроля по ГОСТ | Применяемое оборудование | Погрешность измерений |
|---|---|---|---|
| Остаточная толщина проката (стенки, полки, фасонки) | Ультразвуковая толщинометрия (ГОСТ 28702) | Ультразвуковой толщиномер ТМ-20МГ4 / А1208 / Булат | ± 0,05 – 0,1 мм |
| Толщина лакокрасочных и огнезащитных покрытий | Магнитный / вихретоковый метод (ГОСТ Р 51694) | Магнитный толщиномер покрытий ТМ-20МГ4 (СКБ Стройприбор) | ± 2 – 3 мкм |
| Скрытые трещины и дефекты сварных швов | УЗК дефектоскопия (ГОСТ Р 55724-2013) | Ультразвуковой дефектоскоп АРМС-МГ4 / А1212 MASTER | Эквивалентная площадь от 1,0 мм² |
| Прогибы ферм, искривления колонн, расцентровка узлов | Геодезический / оптический метод (ГОСТ 24846-2019) | Электронный тахеометр, лазерный трекер, прогибомер ПСК-МГ4 | ± 0,5 – 1,0 мм |
| Глубина язв, ширина раскрытия усталостных трещин | Оптическая микроскопия / ВИК | Микроскоп отсчетный МПБ-3М, штангенциркуль ШЦЦ | ± 0,02 мм |
3. Поверочный расчет несущей способности элементов с учетом коррозии
По результатам толщинометрии конструктор выполняет поверочный расчет каркаса по нормам СП 16.13330.2017. Расчетное сечение уменьшается на величину коррозионного износа Δt = tном — tфакт.
Для центрально-сжатых стержней (колонны, сжатые пояса и раскосы ферм) расчет на общую устойчивость ведется по формуле (СП 16.13330, п. 7.1.3):
Для изгибаемых элементов (балки перекрытий, прогоны) прочность нормальных сечений проверяется по остаточному моменту сопротивления Wост:
Опасный нюанс: Поскольку момент инерции двутавра пропорционален кубу высоты и первой степени толщины полок, коррозионная потеря толщины полок всего на 20% приводит к снижению момента сопротивления Wx на 25–30%, что резко перегружает балку даже без увеличения эксплуатационной нагрузки!
4. Категории технического состояния металлоконструкций по ГОСТ 31937-2024
На основании инструментальных измерений дефектов и результатов поверочных расчетов каждой конструкции присваивается нормативная категория технического состояния:
| Категория состояния (ГОСТ 31937-2024) | Критерии дефектов и коррозионного износа | Коэффициент перегрузки (σ / [Ry·γc]) | Эксплуатационный регламент |
|---|---|---|---|
| 1. Исправное (нормативное) | Коррозия ≤ 5% толщины, ЛКП не повреждено, прогибы ≤ 1/750 пролета, дефектов швов нет | ≤ 1,00 | Эксплуатация в штатном проектном режиме без ограничений |
| 2. Работоспособное | Коррозия 5–15% толщины, локальное отслоение краски, погнутости стержней не более 1/500 длины | ≤ 1,00 (запас прочности обеспечен) | Восстановление антикоррозийного покрытия, повторный осмотр через 3–5 лет |
| 3. Ограниченно-работоспособное | Коррозия 15–25% сечения, язвы до 3 мм, выпучивание стенок до 1,5·t, прогибы до 1/250, единичные трещины швов | 1,00 – 1,15 | Ограничение нагрузок (запрет кранов, снегоочистка), разработка проекта усиления в срок до 6–12 месяцев |
| 4. Аварийное | Потеря сечения > 25%, сквозные свищи, трещины в основном металле поясов, выпадение заклепок/болтов > 25% в узле | > 1,15 (угроза потери устойчивости) | Немедленная эвакуация людей, остановка кранов, установка временных страховочных раскреплений |
5. Пошаговый алгоритм натурного обследования каркаса
- Подготовительный этап: Изучение чертежей КМ и КМД, сертификатов на сталь (марки Ст3сп, 09Г2С, 10ХСНД), технологических регламентов цеха и истории аварий.
- Сплошной визуальный осмотр (ВИК): Выявление зон максимального коррозионного поражения (аэрационные фонари, зоны протечек кровли, места примыкания к фундаментам) и фотофиксация дефектов.
- Геодезическая съемка пространственного положения: Измерение отклонений колонн от вертикали, проверка стрелы прогиба ферм покрытия и нивелировка рельсов подкрановых путей.
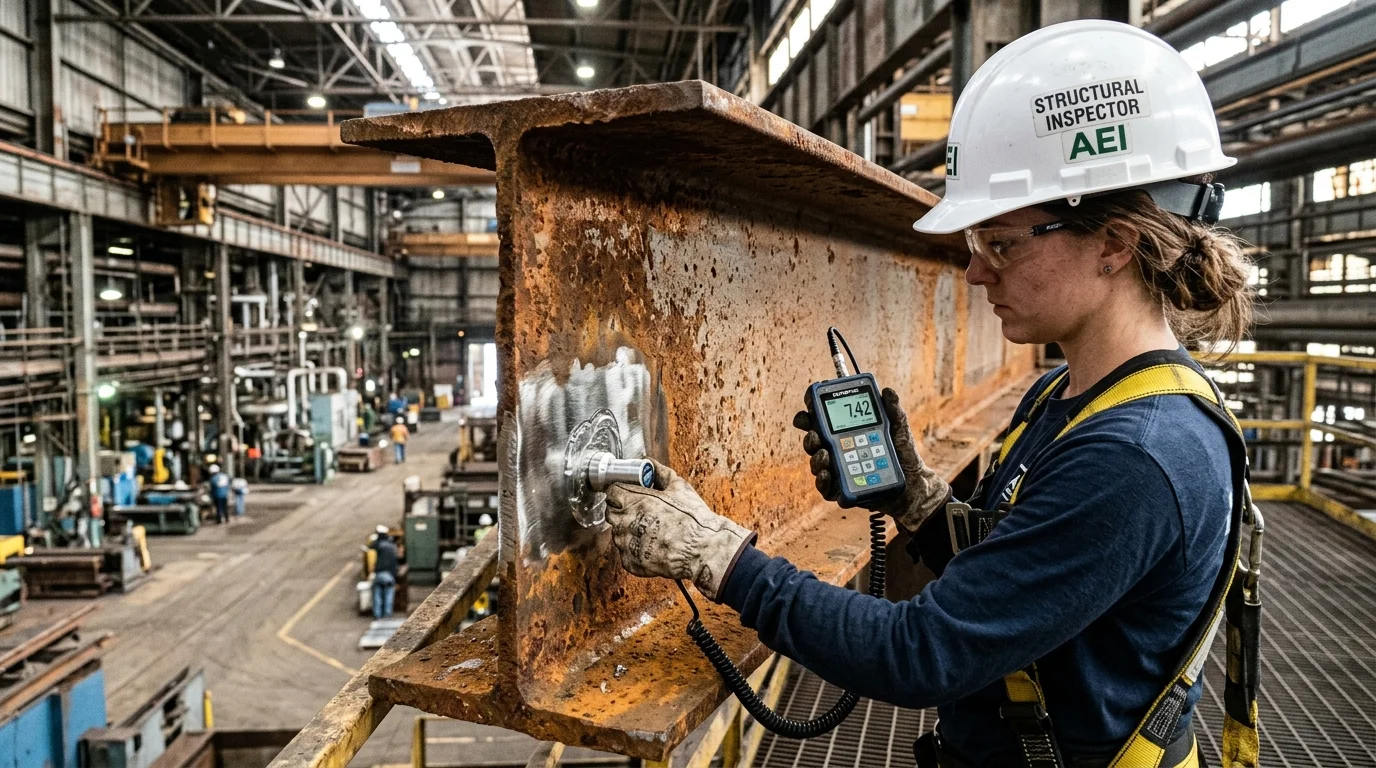
- Ультразвуковые замеры толщины элементов: Зачистка контрольных точек и замер остаточной толщины стенок, полок и фасонок узлов толщиномером.
- Неразрушающий контроль сварных швов: Проверка наиболее нагруженных опорных швов ферм и подкрановых консолей ультразвуковым дефектоскопом.
- Определение фактической марки стали: При отсутствии заводских сертификатов — отбор стружки для химического анализа либо замер твердости портативным динамическим твердомером по ГОСТ 22761 с пересчетом в предел текучести σт и временное сопротивление σв.
- Составление дефектной ведомости и технического отчета: Разработка чертежей дефектов, выполнение поверочных расчетов в ПК Лира-САПР / SCAD и выдача рекомендаций по усилению (подварка ребер, накладки, шпренгели).
6. Часто задаваемые вопросы (FAQ)
С какой периодичностью необходимо обследовать металлические конструкции по закону?
Согласно ГОСТ 31937-2024 и СП 255.1325800, первое комплексное обследование стального каркаса проводится не позднее чем через 5 лет после ввода здания в эксплуатацию. В дальнейшем — не реже 1 раза в 10 лет, а для зданий с крановыми нагрузками тяжелого режима работы (группы 7К–8К) или при сильноагрессивной газовой среде — не реже 1 раза в 3–5 лет.
Как отличить усталостную трещину от поверхностного дефекта проката?
Усталостная трещина зарождается в зонах максимальной концентрации напряжений (у края шва, в отверстии под болт, у фасонки) и ориентирована строго перпендикулярно линиям главных растягивающих напряжений. Для подтверждения трещины зону зачищают и применяют магнитопорошковую дефектоскопию (МПД) или капиллярный цветной контроль (ГОСТ 18442). Концы подтвержденной трещины немедленно засверливают сверлом Ø8–10 мм для снятия концентрации напряжений до выполнения капитального усиления.
Можно ли варить старые конструкции, если марка стали неизвестна?
Категорически запрещено без предварительного химического анализа. Конструкции, построенные до 1970–1980-х годов, могут содержать повышенное количество углерода (C > 0,25%), фосфора или серы (кипящие стали типа Ст3кп), которые при сварке дают холодные околошовные закалочные трещины. Для определения свариваемости отбирается проба стружки и рассчитывается углеродный эквивалент Cэкв ≤ 0,43%.
Что опаснее для стальной фермы: прогиб пояса или коррозия раскоса?
Оба дефекта крайне опасны, но внезапную катастрофу чаще вызывает потеря устойчивости сжатого раскоса или сжатого пояса. При искривлении раскоса продольная сила создает дополнительный изгибающий момент второго порядка ($N \cdot e$), что приводит к мгновенному пластическому излому («складыванию» фермы), тогда как коррозия растянутого элемента сначала сопровождается пластическим удлинением и заметным нарастанием прогиба.


