
Входной контроль арматурного проката на строительной площадке — важнейший рубеж входного контроля качества материалов, гарантирующий безопасность и расчетную несущую способность монолитных железобетонных конструкций. Согласно СП 63.13330.2018 «Бетонные и железобетонные конструкции», расчетные сопротивления растяжению $R_s$ и предельные деформации закладываются в проект исходя из гарантированных физико-механических свойств стали. Однако на практике подрядчики регулярно сталкиваются с контрафактным металлопрокатом, пересортицей марок, поставкой термически упрочненной несвариваемой стали под видом свариваемой А500С и так называемой «минусовой» арматурой с заниженным фактическим диаметром.
Методология приемки, отбора образцов и механических испытаний арматуры регламентируется межгосударственным стандартом ГОСТ 34028-2016 «Прокат арматурный для железобетонных конструкций. Технические условия», ГОСТ 12004-98 «Сталь арматурная. Методы испытаний на растяжение» и ГОСТ 24297-2013 «Верификация закупленной продукции».
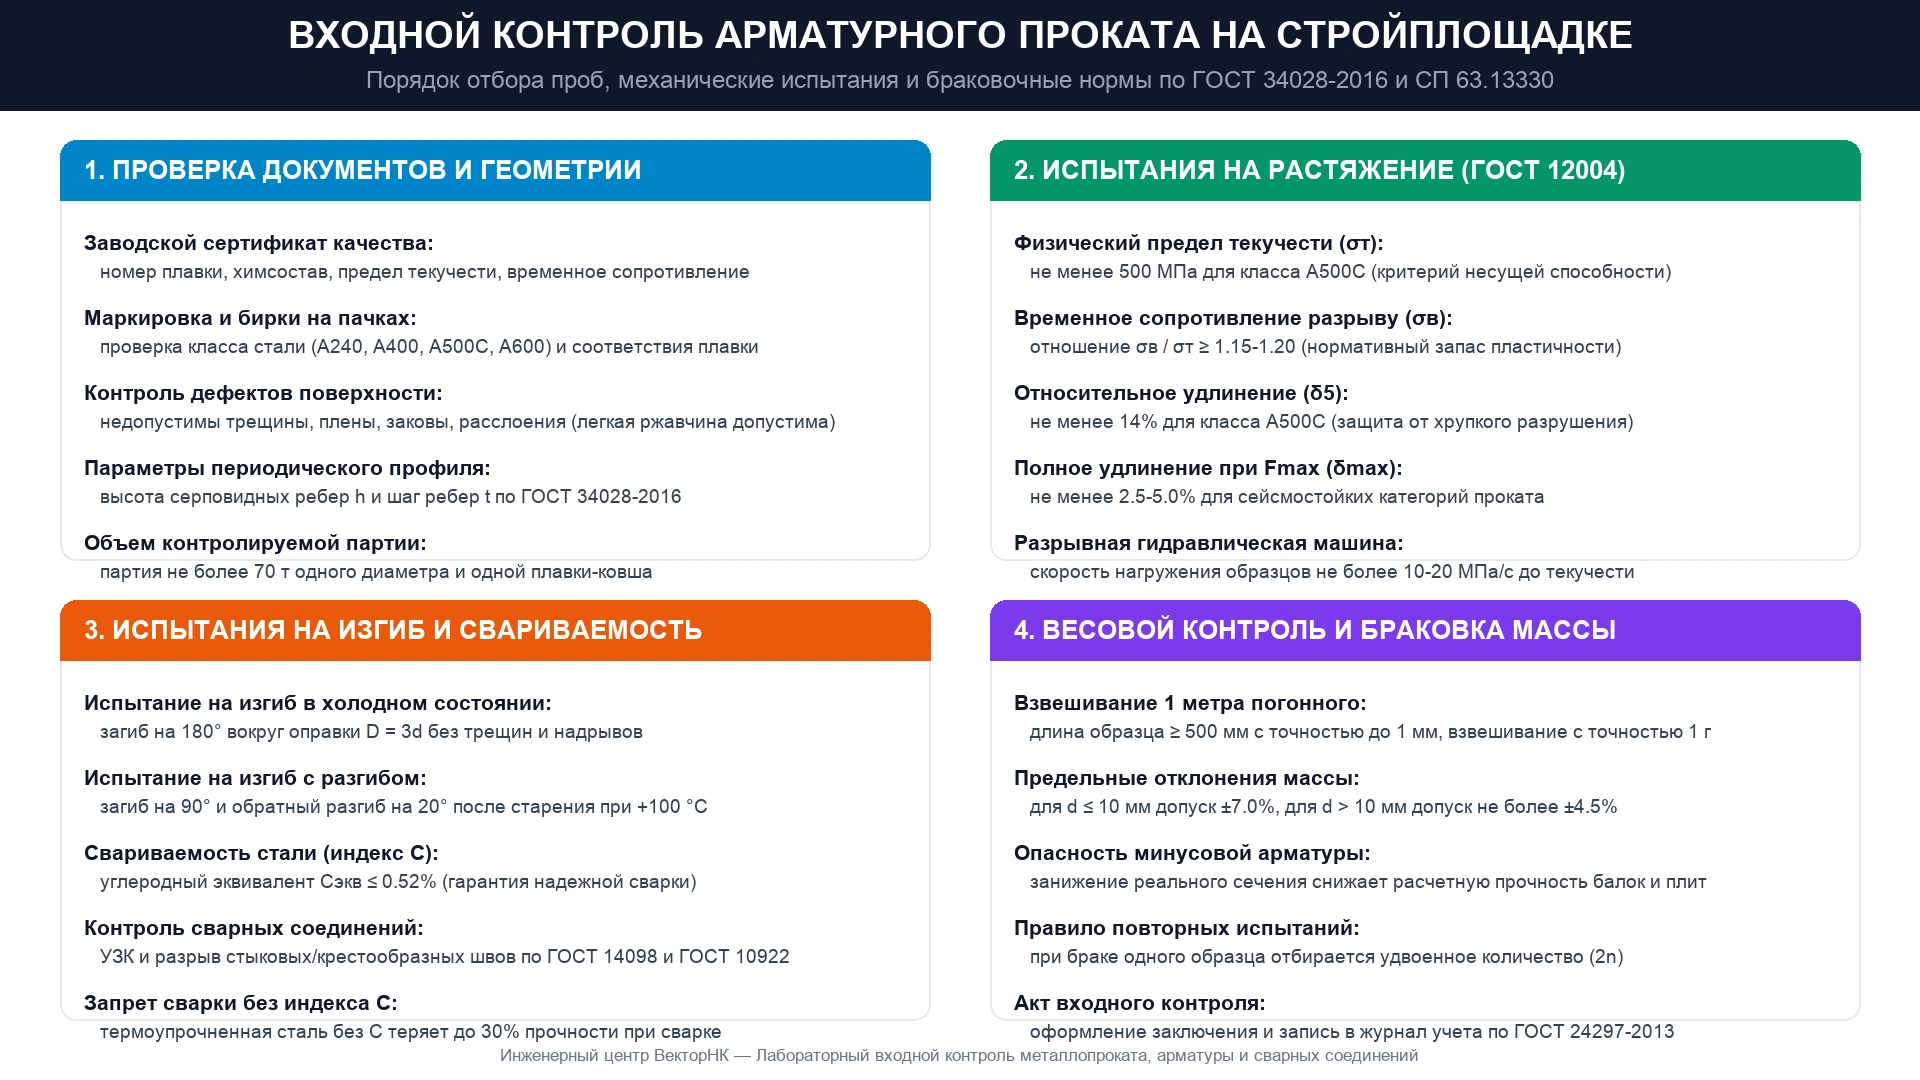
Рис. 1. Четырехэтапный регламент входного контроля арматурного проката: верификация сертификатов, испытания на растяжение в разрывной машине, технологический изгиб и весовой контроль погонной массы.
1. Формирование партий и правила отбора проб для испытаний
Согласно ГОСТ 34028-2016, арматурный прокат принимается партиями. Партия должна состоять из проката:
- Одного класса прочности (например, А500С);
- Одного номинального диаметра ($d_{\text{н}}$);
- Одной плавки-ковша (для горячекатаной стали) или одного режима термомеханического упрочнения;
- Массой не более 70 тонн.
Норматив отбора образцов от каждой партии по ГОСТ 34028:
Для проведения приемо-сдаточных лабораторных испытаний от разных пачек или мотков контролируемой партии отбирают:
• 2 образца — для механических испытаний на статическое растяжение (длина образцов $L = 500 — 1000\text{ мм}$);
• 2 образца — для испытаний на изгиб в холодном состоянии или изгиб с последующим разгибом;
• 3 образца длиной не менее 500 мм — для определения фактической массы 1 метра длины и отклонений геометрии периодического профиля.
2. Визуально-измерительный контроль (ВИК) и проверка маркировки
Перед передачей образцов в лабораторию инженер службы строительного контроля выполняет входной визуально-измерительный осмотр:
- Проверка заводских бирок и паспортов: на каждой связке (пачке) прутков или бунте должны быть закреплены металлические или пластиковые бирки с указанием завода-изготовителя, номера плавки, номера партии, класса стали, диаметра и даты выпуска. Данные бирок обязаны на 100% совпадать с сертификатом качества.
- Контроль дефектов поверхности: на поверхности стержней не допускаются раковины, плены, трещины напряжения, закаты и расслоения. Наличие легкого поверхностного налета ржавчины (патины) без шелушения и язвенной коррозии браковочным признаком не является.
- Прокатная маркировка на теле стержня: прокат классов А500С и А600С имеет серповидный двухсторонний или четырехсторонний периодический профиль без смыкания с продольными ребрами. На теле стержня методом горячей прокатки наносятся утолщенные метки, кодирующие завод и класс стали.

Рис. 2. Лабораторная разрывная машина для определения предела текучести и временного сопротивления арматуры.
Механические испытания на растяжение (ГОСТ 12004-98)
Испытания проводят на поверенных гидравлических или электромеханических разрывных машинах (Р-50, МИИ-100). Скорость нагружения образца до достижения предела текучести не должна превышать 10–20 МПа/с.
В процессе растяжения строится диаграмма деформирования «напряжение — относительная деформация» ($\sigma — \varepsilon$), по которой определяются три ключевые нормируемые величины.
| Класс арматурного проката | Предел текучести $\sigma_{\text{т}}$ ($\sigma_{0,2}$), МПа | Временное сопротивление $\sigma_{\text{в}}$, МПа | Отношение $\sigma_{\text{в}} / \sigma_{\text{т}}$ | Относительное удлинение $\delta_5$, % |
|---|---|---|---|---|
| А240 (гладкая, сталь Ст3) | $\ge 240$ | $\ge 370$ | $\ge 1,20$ | $\ge 25$ |
| А400 (периодический, 25Г2С/35ГС) | $\ge 390$ | $\ge 590$ | $\ge 1,20$ | $\ge 16$ |
| А500С (свариваемая, термомех.) | $\ge 500$ | $\ge 600$ | $\ge 1,15$ | $\ge 14$ |
| А500СП (повышенное сцепление) | $\ge 500$ | $\ge 620$ | $\ge 1,20$ | $\ge 16$ ($\delta_{\text{max}} \ge 5\%$) |
| А600С (высокопрочная) | $\ge 600$ | $\ge 700$ | $\ge 1,15$ | $\ge 12$ |
Физический смысл коэффициента пластичности $\sigma_{\text{в}} / \sigma_{\text{т}}$:
Если отношение временного сопротивления к пределу текучести $\sigma_{\text{в}} / \sigma_{\text{т}} < 1,15$, сталь является «хрупкой». При возникновении нерасчетной перегрузки железобетонная балка или колонна разрушится внезапно без образования предупреждающих трещин и пластического прогиба. Для сейсмических районов (7–9 баллов) по СП 14.13330 отношение обязано быть не менее $1,20$.
3. Испытания на изгиб в холодном состоянии и свариваемость
При изготовлении арматурных каркасов стержни подвергаются холодной гибке на гибочных станках (хомуты, отогнутые стержни, лапки анкеровки). Некачественная сталь при гибке покрывается микротрещинами в зоне растянутого внешнего волокна.
- Испытание на изгиб (ГОСТ 14019): образец арматуры загибается на угол $180^\circ$ вокруг оправки заданного диаметра. Диаметр оправки $D$ принимается равным:
$$D = 3 \cdot d_{\text{н}}\quad (\text{для } d \le 20\text{ мм});\qquad D = 4 \cdot d_{\text{н}}\quad (\text{для } d > 20\text{ мм})$$
После загиба на поверхности образца не должно быть трещин, надрывов и расслоений, видимых без применения увеличительных приборов. - Свариваемость (индекс «С»): для обеспечения надежного соединения электродуговой, ванной и контактной точечной сваркой по ГОСТ 14098-2014 содержание углерода не должно превышать 0,22%, а расчетный углеродный эквивалент должен удовлетворять условию:
$$C_{\text{экв}} = C + \frac{Mn}{6} + \frac{Cr + Mo + V}{5} + \frac{Ni + Cu}{15} \le 0,52\%$$
Сварка термически упрочненной стали без индекса «С» (например, старых марок Ат800 или А400 без проверки) приводит к термическому отпуску в зоне шва и падению прочности узла на 30–50%.
4. Весовой контроль: выявление скрытого брака («минусовой» арматуры)
Распространенным видом недобросовестной конкуренции со стороны несертифицированных мини-заводов является прокат арматуры с заниженным на 5–10% диаметром сердечника при сохранении высоты ребер. Визуально пруток кажется полноценным $\varnothing 16$, но его фактическая масса и площадь поперечного сечения существенно занижены.
| Номинальный диаметр $d_{\text{н}}$, мм | Теоретическая масса 1 м длины, кг | Предельное отклонение массы по ГОСТ 34028 | Браковочный минимум массы 1 м, кг |
|---|---|---|---|
| 8 | 0,395 | $\pm 7,0\%$ | 0,367 |
| 10 | 0,617 | $\pm 7,0\%$ | 0,574 |
| 12 | 0,888 | $\pm 4,5\%$ | 0,848 |
| 14 | 1,210 | $\pm 4,5\%$ | 1,156 |
| 16 | 1,580 | $\pm 4,5\%$ | 1,509 |
| 20 | 2,470 | $\pm 4,5\%$ | 2,359 |
| 25 | 3,850 | $\pm 4,0\%$ | 3,696 |
| 32 | 6,310 | $\pm 4,0\%$ | 6,058 |
Методика проведения контроля: от трех разных прутков отрезают образцы длиной не менее 500 мм. Длину измеряют металлической линейкой с погрешностью до 1 мм, массу определяют на поверенных лабораторных весах с точностью до 1 г. Фактическая масса 1 метра вычисляется делением массы образца на его измеренную длину. Если отклонение превышает нормативный допуск со знаком «минус», партия подлежит безусловной браковке.
5. Регламент действий при получении отрицательных результатов
При получении неудовлетворительного результата испытаний хотя бы по одному из механических параметров ($\sigma_{\text{т}}, \sigma_{\text{в}}, \delta_5$) или по результатам загиба ГОСТ 34028-2016 предписывает жесткий алгоритм:
- От той же партии отбирается удвоенное количество образцов ($2n$);
- Испытания повторяются в полном объеме по всем показателям;
- Если при повторных испытаниях хотя бы один образец не выдержал норматива, вся партия металлопроката бракуется окончательно;
- Составляется двусторонний «Акт о выявленных дефектах продукции», партия маркируется красной сигнальной лентой и изолируется в зоне изолятора брака строительной площадки для возврата заводу-поставщику;
- Встроенная память на 10 000 измерений с выгрузкой в ПК
- Поиск арматуры в стесненных и густоармированных узлах
- Государственная поверка включена в комплект
- Автоматическая браковка сварных соединений
- Специализированные наклонные ПЭП под диаметры стержней
- Официальный протокол сдачи технадзору
- Диапазон контролируемых усилий до 200 кН
- Прямой вывод значения напряжения в МПа
- Эргономичная облегченная конструкция датчика
- Усилия нагружения: 100, 200, 500 кН
- Автоматическое поддержание скорости нагружения
- Печать результатов испытаний на встроенном термопринтере
- Механические испытания арматурного проката на растяжение и изгиб
- Определение фактической погонной массы и серповидного профиля
- Ультразвуковой контроль и испытания на разрыв сварных стыков арматуры
- Оформление официальных протоколов входного контроля по ГОСТ 24297
6. Рекомендуемое оборудование ВекторНК для входного контроля арматуры
Для оснащения заводских и построечных строительных лабораторий, а также служб строительного контроля (технадзора), Инженерный центр «ВекторНК» поставляет полный комплекс поверенного испытательного оборудования с внесением в Госреестр СИ РФ:
🧲 Измеритель защитного слоя и локатор арматуры ИПА-МГ4
Электронный магнитный прибор для высокоточной бесконтактной локации продольных и поперечных стержней в бетоне, измерения толщины защитного слоя до 150 мм и экспресс-определения диаметра арматуры по ГОСТ 22904-93. Незаменим при отборе контрольных образцов и ревизии каркасов.
⚡ Ультразвуковой дефектоскоп АРМС-МГ4
Специализированный портативный дефектоскоп для ультразвукового контроля качества сварных стыковых соединений арматуры железобетонных конструкций по ГОСТ 23858 и ГОСТ 14098. Позволяет оперативно выявлять непровары, поры, шлаковые включения и трещины в теле шва прямо на монтажном горизонте.
⚙️ Измеритель натяжения арматуры ДО-МГ4
Прибор предназначен для оперативного неразрушающего контроля механического напряжения и силы натяжения предварительно напряженной арматуры методом поперечной оттяжки по ГОСТ 22362-77 при производстве сборных ЖБК и возведении преднапряженных монолитных пролетов.
🏗 Гидравлические прессы серии ПГМ-МГ4
Стационарные лабораторные гидравлические прессы с микропроцессорным управлением для испытания бетона, строительных растворов и конструкционных материалов на сжатие и раскалывание по ГОСТ 10180 и ГОСТ 28570.
Нужна консультация по подбору приборов для лаборатории входного контроля? Инженеры ВекторНК помогут укомплектовать лабораторию под требования СП 63 и ГОСТ 34028 с полным пакетом поверочной документации.


